Email:
 Telephone: +86-13951382065

A légosztályozó tervezése ritkán kapja meg a megérdemelt figyelmet. A legtöbb őrlési projektben a beszélgetés a malom, a hengerek, a gyűrűk és a motor körül forog, miközben az osztályozó csendesen eldönti, hogy a kész por valóban megfelel-e az ügyfél specifikációjának. Közel 100 energiatakarékos őrlősor kohászat, bányászat, építőanyag és vegyi feldolgozás területén történő leszállítása után egy egyszerű leckét vontunk le: egy jól megtervezett osztályozóval egy átlagos malom kiváló, egy rosszul megtervezett berendezéssel pedig töröttnek tűnhet.
A következőkben gyakorlati pillantást vetünk a légbesorolás mögött meghúzódó tervezési elvekre, a vágási pontot ténylegesen mozgató változókra, valamint arra, hogy a maró megválasztása hogyan alakítja a felette ülő osztályozót. Ezek egyike sem önmagáért való elmélet. Minden pont a valódi gyártósorokon végzett üzembe helyezési, mintavételi és hibaelhárítási munkából származik.
Mire képes egy légosztályozó egy csiszolókörben
A légosztályozó nem képernyő. Nincs háló, nincs nyílás és nincs mechanikus akadály, amely megakadályozná a túlméretezett részecskéket. Az elválás az erők egyensúlyán keresztül történik. Az osztályozási zónán belül minden részecskét centrifugális vagy tehetetlenségi erő nyom kifelé, és aerodinamikai ellenállás húz befelé. Mivel a centrifugális erő a tömeggel, míg a légellenállás a felülettel növekszik, a nagyobb részecskék kifelé haladnak, míg a finomabbak követik a légáramot. Az a méret, amelynél a két erő kioltja egymást, lesz a vágási pont.
Zárt köszörülési körben az osztályozó három munkát végez egyszerre:
- A malom kibocsátását késztermékáramra és durva visszatérő áramra osztja.
- Ez szabályozza a végső por felső méretét és teljes részecskeméret-eloszlását.
- Korlátozza a túlcsiszolást azáltal, hogy eltávolítja a finomszemcséket, amint azok már elég finomak.
Négy teljesítményszám mutatja meg, hogy egy terv valóban működik-e. A vágási pont, amelyet gyakran d50-ben vagy d97-ben fejeznek ki, határozza meg, hol történik a felosztás. A vágás élessége leírja, mennyire tiszta a hasadás. A keringő terhelés azt mutatja, hogy mennyi anyagot hasznosítanak újra. Az egy tonna kész porra jutó fajlagos energia megmutatja a valós működési költséget. A túl durván vágó osztályozó túlterheli a malmot. A túl finomra vágott por visszaforgatja, ami már elfogadható volt, és hiába égeti az energiát.
A hatékony osztályozás mögött meghúzódó alapvető tervezési elvek
Erőegyensúly a vágási pontban
A rotor sebessége a leglátványosabb kar minden osztályozóban. A rotorcsúcs sebességének növelése erősíti a centrifugális mezőt, és finomabbá teszi a vágási pontot. Mivel a részecsketömeg nagyjából az átmérőjű kockával, míg a húzóerő a négyzettel skálázódik, már egy szerény sebességváltozás is mérhető eltolódást eredményez a kész részecskeméret-eloszlásban. A változtatható frekvenciájú hajtások pontosan ezért váltak standardtá a modern készülékeken: a vágási pont működési paraméterré válik, nem pedig rögzített mechanikai tényezõvé.
Az osztályozási zóna geometriája
A rotor átmérője, a lapátok száma, a lapátok szöge, a rotor és a ház közötti rés, valamint az örvénykereső mélysége és átmérője egyaránt befolyásolja a belső áramlási mezőt. A magasabb, szűkebb besorolási zóna növeli a tartózkodási időt és általában javítja az élességet, de növeli a nyomásesést is. A rövid, széles zóna több levegőt és nagyobb áteresztőképességet képes kezelni a lágyabb vágás árán. Nincs univerzálisan helyes geometria, csak a takarmánynak és a célterméknek megfelelő geometria.
Légáramlás, nyomás és tömítés
A levegő két külön feladatot lát el: szállítja a részecskéket és szétoszlatja azokat. A szállított levegő mennyisége határozza meg a kapacitást, míg a diszperzió minősége az élességet. Az osztályozási zónába csomókban belépő takarmány csomóknak minősül, függetlenül attól, hogy milyen pontos a rotor. A teljes kör negatív nyomás alatti működtetése megtartja a port a rendszerben, és javítja a takarítást, a tömítőlevegő pedig megvédi a csapágyakat a finom koptató részecskéktől. Ahol a stabil ultrafinom teljesítmény a cél, ott a rotor fordulatszáma és az ebből eredő részecskeméret-eloszlás közötti kapcsolat alaposabb vizsgálatot érdemel; című cikkünket nagy pontosságú osztályozók függőleges őrlőmalomban részletesen megvizsgálja ezt a linket.
Tervezési változók, amelyek mozgatják a vágási pontot
Az alábbi táblázat összefoglalja, hogy a fő tervezési és működési változók hogyan viselkednek a gyakorlatban. A változás irányát tekintsd megbízhatónak, a pontos mértéket pedig úgy, mint olyasvalamit, amit a saját anyagodról való mintavétellel kell megerősíteni.
| Tervezési változó | Hogyan van beállítva | Hatás a vágási pontra | Hatás a kapacitásra és a minőségre |
|---|---|---|---|
| A rotor sebessége | Változófrekvenciás hajtás | A nagyobb sebesség finomabb vágást eredményez | Működés közben hangolható; a finomabb vágás növeli a keringő terhelést |
| A rotor átmérője és a lapátok száma | Tervezés közben javítva | A nagyobb forgórész több pengével finomabban vág | Nagyobb kapacitás, de nagyobb nyomásesés |
| Elsődleges szállító levegő | Zsalu vagy ventilátor sebessége | A több levegő durvábbra tolja a vágást | Növeli az áteresztőképességet és veszélyezteti a durva farok kialakulását |
| Másodlagos diszperziós levegő | Lengéscsillapító beállítás | Kis közvetlen hatás | Élesebb vágás és kevesebb durva részecske a finomszemcsékben |
| Vortex kereső mélysége | Mechanikai változás | Az alsó vagy kisebb kereső finomabban vág | Javítja a finomszemcsék visszanyerését, növeli a nyomásesést |
| Lezárja a légáramlást | Nyomásszabályozó | Nincs közvetlen hatás | Védi a csapágyakat és megakadályozza a szennyeződést |
Osztályozó tervezés és a malom upstream összeegyeztetése
Az osztályozó tervezés önmagában nem létezik. A malom határozza meg a betáplálás méreteloszlását, a porterhelést és az anyag besorolási zónába való bejutásának módját, így a kettőt egy rendszerként kell megtervezni. Itt kifizetődik a komplett köszörűsorokkal szerzett tapasztalat, mert az egyik oldalon bekövetkezett változás mindig a másik oldalon is megmutatkozik.
Függőleges marók beépített dinamikus osztályozóval
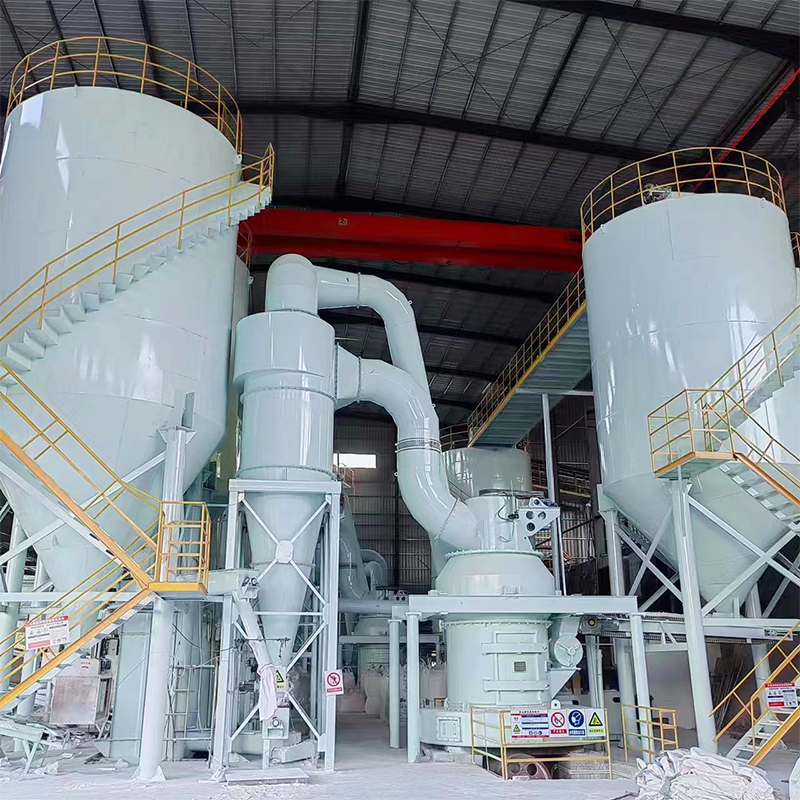
Egy függőleges őrlőmalomban az osztályozó rotor közvetlenül az őrlőasztal felett helyezkedik el, és ugyanazon a házon osztozik, mint az őrlőzóna. Az anyagot a légáram felfelé viszi, egyetlen menetben osztályozzák, és ha túl durva, a belső térbe visszajuttatják. A tervezési prioritások itt a nagyméretű rotor, az állítható örvénykereső és a tömítőlevegő elég erős ahhoz, hogy távol tartsa a finom csiszolóport a csapágyaktól. Mivel az áramkör negatív nyomás alatt működik, az osztályozót és a porgyűjtőt nem külön-külön, hanem együtt kell méretezni. A LYH1008 sorozatú függőleges őrlőmalom pontosan erre az elrendezésre épül, az őrlés, az osztályozás és a szállítás egy gépben történik.
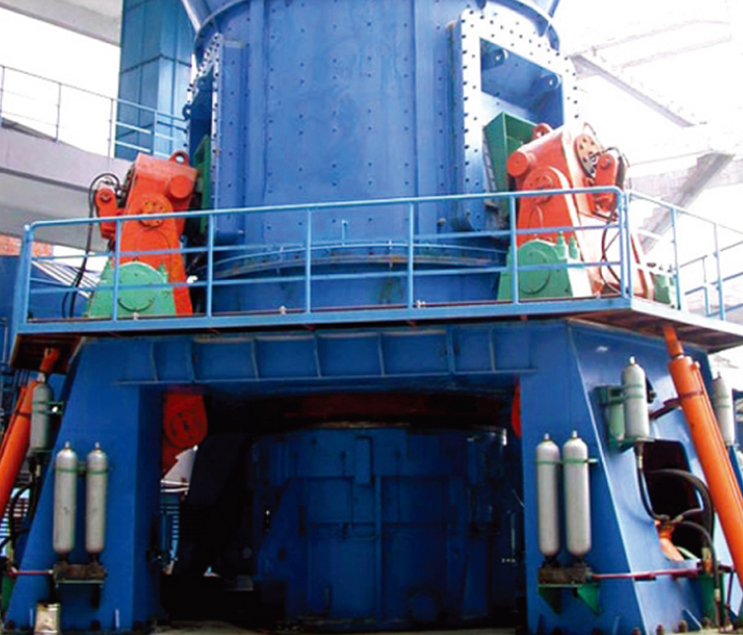 LYH1008 sorozatú függőleges csiszolómaró A LYH1008 sorozatú függőleges malom egy új típusú berendezés, amelyet külföldi technológia felszívására terveztek. Az anyagot (0-15MM) a forgó csiszolókorongon hengerelve csiszolja... Termék megtekintése →
Gyűrűs görgős malmok és intelligens osztályozás
A gyűrűs görgős malmok alacsonyabb fordulatszámon működnek, és szűkebb előtolás-eloszlást produkálnak, ami megváltoztatja, hogy az osztályozónak mit kell megbirkóznia. Itt a hangsúly a pontos, megismételhető vezérlés felé tolódik el. A programozható logikai vezérléssel kombinált változtatható sebességű ketrec lehetővé teszi a kezelők számára a termék finomságának csökkentését anélkül, hogy leállítaná a vonalat, és lehetővé teszi a vezérlőrendszer számára, hogy automatikusan kompenzálja az adagolás keménységét vagy nedvességsodródását. A LYH996 sorozatú új típusú intelligens függőleges gyűrűs hengeres malom ezt a filozófiát követi, és a gyűrűs hengeres őrlőfokozatot egy osztályozóval párosítja, amelynek sebességét a folyamat receptje részeként szabályozzák.
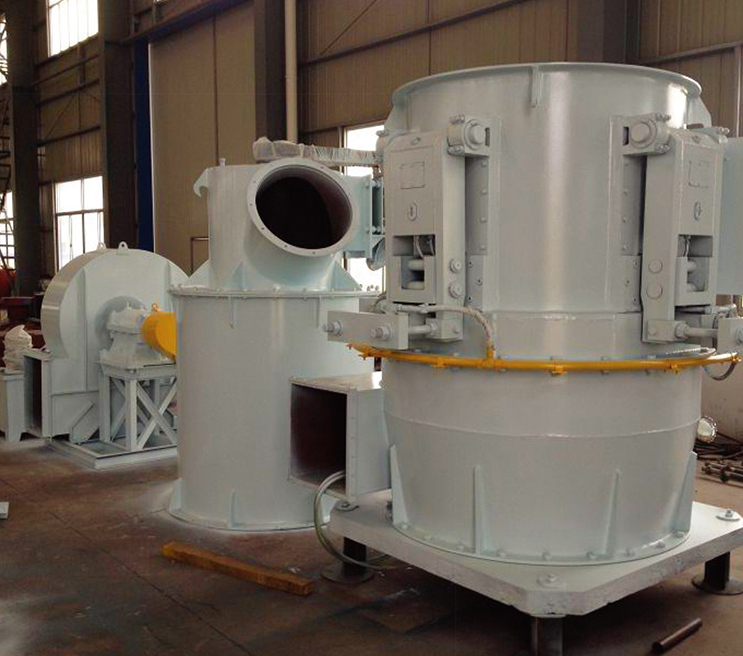 LYH996 sorozatú új típusú intelligens függőleges gyűrűs hengermaró Az ultrafinom porfeldolgozó feldolgozás területén, egyre több ultrafinom porra vonatkozó követelményekkel szembesülve, a hagyományos ultrafinom porfeldolgozó berendezések nehézkesek... Termék megtekintése →
Ingamalmok és utólagos felszerelésbarát besorolás
A Raymond típusú négygörgős ingamalmok továbbra is a mészkő, kalcit, barit, dolomit és hasonló ásványok igáslói maradnak, és sok közülük több évtizedes. Osztályozójuk általában a malomház tetejére szerelt duplakúpos vagy turbinás típusú. A tervezési prioritás itt más. Az osztályozási fokozat korszerűsítése gyakran több értéket ad vissza, mint a köszörülési szakasz újjáépítése, feltéve, hogy a ventilátor és a légcsatorna képes elnyelni a további nyomásesést. A LYH998 4 görgős Raymond őrlőinga malom ezt a fejlesztési utat szem előtt tartva tervezték, hogy egy meglévő üzem javítani tudja a termék finomságát és teljesítményét anélkül, hogy a teljes körét ki kellene cserélni.
 LYH998 Raymond csiszoló lengőmaró A LYH998 sorozatú új típusú intelligens Raymond őrlőmalom a legújabb típusú marógép, amely a nagy egyetemekkel és főiskolákkal folytatott kiterjedt együttműködésen alapul, dr... Termék megtekintése →
Tervezési hibák, amelyeket leggyakrabban látunk
A legtöbb osztályozó probléma nem egzotikus. Ezek a projekt túl korai szakaszában hozott ismétlődő döntésekből származnak.
- A ventilátor méretezése a malomhoz, majd az osztályozó felkérése, hogy tegyen többet, mint amennyit a rendelkezésre álló levegőmennyiség megenged.
- Az osztályozó táplálása egyenetlen vagy nedves anyagárammal; A körülbelül hat százalék feletti nedvesség a besorolást eltömődési problémává, nem pedig elválasztási problémává változtatja.
- Egy ambiciózus vágási pont kiválasztása a papíron anélkül, hogy kiszámítaná az általa létrehozott keringő terhelést.
- A kopás figyelmen kívül hagyása. A pengevégek és a betétek erodálódnak, a rotor rés megnyílik, és a vágási pont hónapról hónapra durvább lesz.
- A tömítési levegő kezelése opcionális. A csapágyakba való por bejutása a nem tervezett leállások egyik leggyakoribb oka.
- Üzembe helyezés mintavétel nélkül. Az állandósult állapotban mért részecskeméret-eloszlás az egyetlen megbízható bizonyíték arra, hogy a tervezési szándékot sikerült elérni.
A tervezéstől az üzembe helyezésig
A jó osztályozó tervezés dokumentálással, mintavétellel és beállítással végződik, nem rajzkészlettel. Egy komplett őrlősoron az osztályozási szakaszt a betáplálás mérete, a célfinomság és a rendelkezésre álló levegőmennyiség alapján vetik össze, majd szitával és lézerelemzéssel ellenőrzik, amint az áramkör eléri az egyensúlyi állapotot. Mivel projekteket is szállítunk EPCM alapon, felelősséget vállalhatunk a teljes láncért a tervezéstől a beszerzésen át az építési menedzsmentig, ami gyakran a legegyszerűbb módja annak, hogy elkerüljük azokat a hiányosságokat, amelyek akkor jelentkeznek, ha több szállító osztozik egy akkumulátor limiten.
Ha új projektet tervez vagy egy meglévő vonal újjáépítését, akkor áttekintésünk a mit jelent a kulcsrakész EPCM egy porcsiszolási projekthez elmagyarázza, hogyan épül fel általában a hatáskör, a felelősség és az átadás.
A légosztályozó tervezése türelmet jutalmaz. A fizika egyszerű, de a geometria, a légáramlás, a tömítés és a szabályozás részletei döntik el, hogy egy áramkör a tervezési pontján fut-e, vagy néhány hónapon belül eltávolodik onnan. Állítsa be a megfelelő erőegyensúlyt, méretezze meg őszintén a levegőrendszert, és már az első naptól tervezze meg a kopást.
at Nantong Liyuanheng gépek , éveket töltöttünk őrlő- és osztályozó berendezések építésével olyan ásványok számára, amelyek Mohs-keménysége hét alatti, nedvességtartalma pedig hat százalék alatti, és a késztermékek mérete nagyjából 60 és 600 mesh között állítható. Ha szeretne egy második véleményt az osztályozási szakaszáról, mérnökeink mindig szívesen beszélnek Önnel a számokon keresztül.
 Email:
 Telephone: +86-13951382065
 Phone: +86-13951382065